河南奥德星数控设备有限公司
联系人:刘经理
手机:15333813688
18903811351
18530056236
邮箱:983406993@qq.com
网址: www.dkjdz.com
门店地址: 河南郑州市中牟县白沙镇浩瀚建材园A区13排15号
仓储加工区:河南省郑州市中牟县白沙镇浩瀚建材园加工区A65一68
在很多板式家具行业的生产场景里,数控开料机是整条生产线的核心起点,很多新厂采购时只盯着低价、看表面配置,设备到家投产才发现板材崩边严重、废料率居高不下,不仅浪费板材成本,还拖慢后续封边、组装的生产节奏,选机时避开几个核心坑点,就能从根源上把这类生产隐患掐灭。
一要避开的坑,是盲目选轻量化低价机型。不少小厂家为了压成本,用厚度不足的薄壁焊接床身,没有经过严格的时效消震处理,设备高速切割时床身自身就会产生高频振动,哪怕用全新的锋利刀具,也会带着板材一起轻微抖动,切割边缘自然会出现不规则崩边。选机时优先看床身的实际壁厚、是否经过二次时效处理,搭配大功率主轴和高刚性驱动系统,才能在连续重载切割高密度颗粒板、多层板时,保持机身稳定不抖,从硬件层面减少崩边的源头诱因。
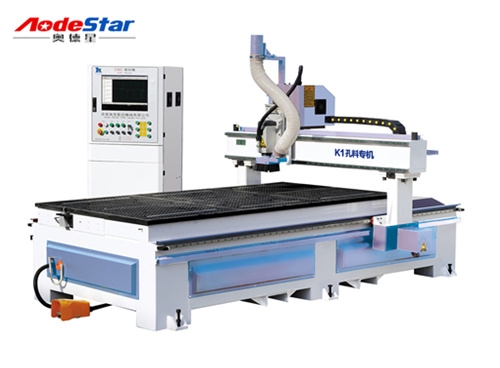
二要避开的坑,是刀库和加工场景完全不匹配。如果你的工厂主打全屋定制,订单多是多品种小批量的门墙柜一体化产品,却选了四工序开料机,四个固定主轴根本覆盖不了铣型、开槽、打孔的全部刀具需求,频繁手动换刀不仅效率低,临时换的刀具和工况不匹配,很容易出现参数不对导致的崩边。这类场景优先选直排换刀加工中心,刀库能容纳十几把不同规格的刀具,针对不同板材预设专属刀具,切割时自动调用,不用人工频繁换刀出错,适配不同饰面、不同密度的板材切割需求。如果是主打批量柜体加工的工厂,双工位四工序机型就是更适配的选择,交替上下料的同时,固定主轴对应固定工序,长期运行参数稳定,也能大幅降低崩边废料率。
三要避开的坑,是忽略软件兼容性和本地化服务。很多低价机型配套的是盗版或小众数控系统,路径规划算法粗糙,切割时路径拐角处突然急停急加速,瞬间的冲击力直接把板材边缘崩裂,而且系统不支持本地常用的隐形件工艺,后续生产适配时很容易出现参数冲突。选机时优先选能兼容主流设计拆单软件的机型,出厂前就针对河南本地常用的各类板材提前做好工艺参数预设,同时本地服务商能快速上门调试、培训操作,后续遇到崩边问题能尽快上门调整优化,不用等千里之外的厂家远程指导耽误生产,从选机到投产全流程踩稳,就能把板材废料率压到行业较低水平。