河南奥德星数控设备有限公司
联系人:刘经理
手机:15333813688
18903811351
18530056236
邮箱:983406993@qq.com
网址: www.dkjdz.com
门店地址: 河南郑州市中牟县白沙镇浩瀚建材园A区13排15号
仓储加工区:河南省郑州市中牟县白沙镇浩瀚建材园加工区A65一68
在一些板式家具车间里,数控开料机长期高负荷运行后,很容易出现真空吸附力变差的问题:板材贴不紧台面,加工时轻微移位跑板,小尺寸工件甚至直接翘边打飞,不少人的反应是要换整机、换大泵,其实绝大多数情况不用花大成本,顺着几个关键部位排查,就能快速把吸附力恢复到新机状态。
先从容易忽略的基础细节查起。先关停设备,清理整个吸附台面的沟槽,里面积存的木屑、胶渍、加工碎屑很容易堵住真空孔,哪怕泵的吸力再大,气流通道被堵死,也没法牢牢吸住板材。清理完之后检查台面的密封胶条,长期被刀具刮蹭、高温老化后,胶条会出现凹陷、开裂、硬化变形,表面没法和板材完全贴合,大量漏气直接分散了负压,把老化变形的胶条整条更换,保证胶条均匀高出台面1-2毫米,密封效果立刻就能回升。
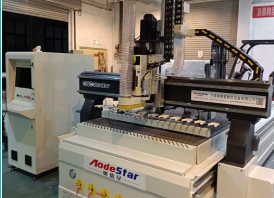
接下来顺着管路往泵的方向排查。先检查所有吸附分区的阀门,确认没用到的区域全部关闭,避免多余的敞口大量漏气分散负压;再顺着管道听有没有异常的嘶嘶漏气声,核心查管道接头、密封法兰这些位置,松动的接头重新紧固,破损的密封垫直接更换,就能补上不少隐形漏点。之后打开真空泵入口的过滤器,把里面积存的木屑、灰尘充分清理干净,要是过滤棉已经板结堵塞,直接更换新件,避免气流被阻挡导致负压上不去。
然后再确认动力端的运行状态。启动泵组后查看真空表的数值,要是负压始终达不到设备要求的标准值,就检查真空泵的水箱水位,清理内部积存的泥垢,长期磨损的泵叶片及时更换,同时确认供电电压稳定在380V的合格区间,避免电压不足导致泵的性能衰减。顺着这个顺序一步步排查,90%以上的吸附力变差问题都能低成本解决,不用动辄更换整机,就能让开料机的吸附稳定性回到新机状态。